- Линии прокатки поковок под штамповку вилок карданных шарниров
- Бизнес и миссия
- Референц-лист
- Партнёры
- Скачать Каталоги
- Вакансии
- Новости
- Политика обработки персональных данных
- Главная/
- О компании/
- Архив новостей/
- Новости
Линии прокатки поковок под штамповку вилок карданных шарниров
20.10.2026
Линии прокатки поковок под штамповку вилок карданных шарниров
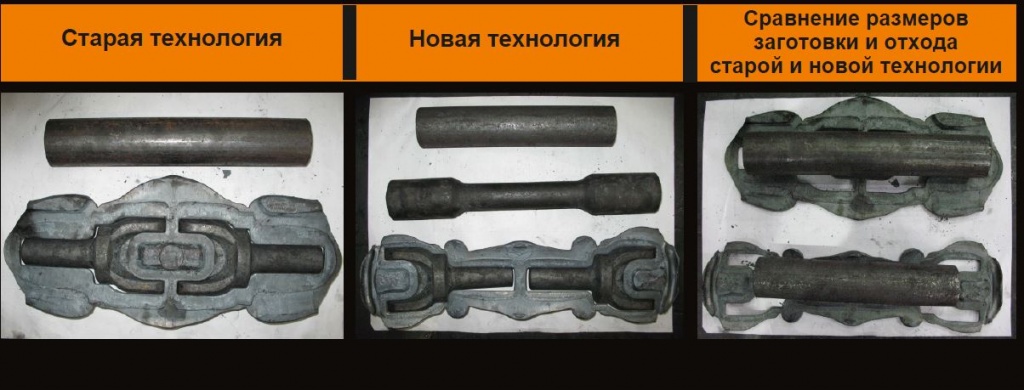
Производим линии поперечно-клиновой прокатки для производства высококачественных поковок с минимальными припусками под штамповку карданных вилок и других деталей карданных шарниров. Диаметр поковок 40-80 мм (возможно исполнение до 150-160 мм), длина до 320 мм (возможно исполнение до 700 и более мм). Возможна прокатки поковок под безоблойную штамповку.
Наша компания производит автоматические линии поперечно-клиновой прокатки для изготовления высококачественных поковок под штамповку карданных вилок. Разработана линейка оборудования для прокатки поковок под штампову от 10 до 160 мм. Проектируем и изготавливаем прокатный инструмент, разрабатываем и изготавливаем системы автоматической подачи, нагрева заготовок перед прокаткой.
От других процессов плоская поперечно-клиновая прокатка выгодно отличается высоким коэффициентом использования металла, рациональным перераспределением объема металла в заготовке, улучшения макроструктуры заготовки, использованию некалибровнного прутка или заготовок, возможность полной автоматизации процесса, максимальное приближение прокатанной детали к профилю изделия, высокая стойкость инструмента, низкий уровень шума, отсутствие источников виброколебаний, снижение износа штамповой оснастки. Процесса прокатки и штамповки организовывается за один нагрев.
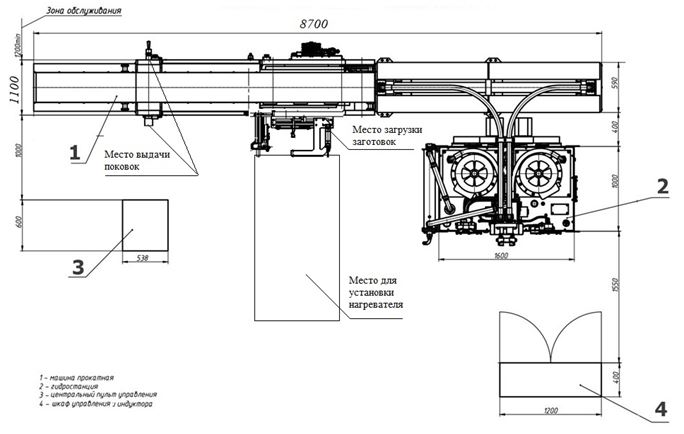
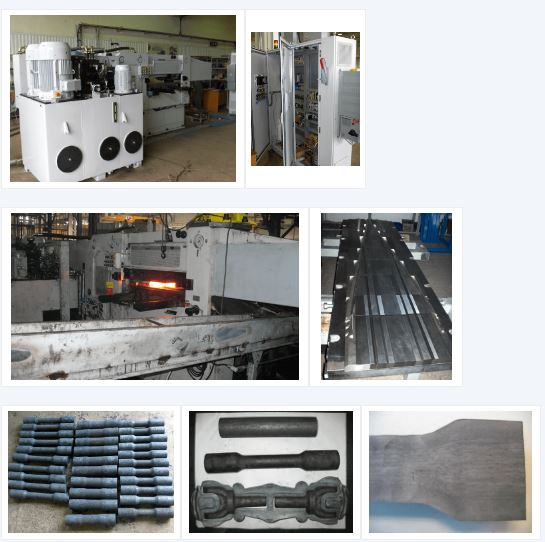
Линия поперечно-клиновой прокатки WRL 8010 предназначена для производства поковок под штамповку вилок карданного вала. Диаметр поковок 40-80 мм (возможно исполнение до 150-160 мм), длина до 320 мм (возможно исполнение до 700 и более мм). С 2006 года данная линия поперечно-клиновой прокатки WRL 8010 используются на кузнечно-прессовом производстве American Axle & Manufacturing Holdings (AAM) на заводе Guanajuato в городе SILAO (Мексика) в производстве поковок под штамповку карданных вилок Линия оснащена системой гидрозажимов инструмента, что обеспечивает время смены инструмента до 5 мин без разбора прокатной клети. При установке инструмента не требуется процедура выставления инструмент (инструмент автоматически базируется). Возможно исполнение с стандартным болтовым зажимом инструмента.
Система управления линии обеспечивает выполнение следующих функций:
- работу линии в автоматическом и наладочном режимах;
- контроль и регулирование основных параметров технологического процесса;
- адресную диагностику неисправностей системы управления;
Система управления состоит из следующих основных компонентов:
- программируемый логический контроллер PLC;
- программируемой панели оператора типа HMI и продублированными физическими кнопками;
- коммутационной апаратуры;
- системой защиты от перегрузок.
Охлаждение нагретых узлов и элементов линии водяное принудительное непрерывной подачей воды давлением 0,25…0,4 МПа. Температура оборотной воды на входе в линию – не более 25С. Охлаждаются наиболее нагретые элементы линии: верхние и нижние монтажные поверхности с закреплнным инструментом прокатным, гидростанция линии, индуктор и элементы ТПЧ (в случае поставки линии в составе с нагревом заготовок).
Подробнее в разделе линий поперечно-клиновой прокатки: WRL8010